




Syvä sukellus Flexo-painokoneisiin
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-08-08 Alkuperä: Sivusto
Uuden puristimen hankinta on paljon enemmän kuin pelkkä laitepäivitys. Se merkitsee strategista muutosta laitoksesi tuotantokapasiteetissa, jätteen vähentämisstrategioissa ja marginaalin hallinnassa. Hyvin valittu kone muuttaa raaka-aineet erittäin kannattaviksi valmiiksi tuotteiksi ennennäkemättömällä nopeudella. Pakkausvalmistajat kohtaavat nykyään kovia markkinapaineita. Käsittelet jatkuvasti lyhyempiä ajopituuksia, tiukkoja voittomarginaaleja ja kestävien alustojen kasvavaa kysyntää. Nämä toiminnalliset haasteet vaativat enemmän automatisoituja, erittäin tehokkaita puristinarkkitehtuureja pitääkseen nykyaikaiset tuotantolinjat elinkelpoisina.
Tämä artikkeli menee perusmääritelmiä pidemmälle. Tarjoamme tiukan päätösvaiheen viitekehyksen puristinkokoonpanojen, mekaanisen eheyden ja pitkän aikavälin toiminnan tehokkuuden arvioimiseksi. Tutkimme suorituskyvyn kannalta ratkaisevia tekijöitä suoraan tehtaalla. Ymmärtämällä nämä tekniset vivahteet opit tarkalleen, kuinka puristinominaisuudet sovitetaan yhteen tuotantotavoitteidesi kanssa. Tämän jälkeen voit asettaa yrityksesi saavuttamaan korkeamman katteen sopimukset luotettavasti.
Avaimet takeawayt
- Valinta puristusarkkitehtuurien välillä sanelee suoraan laitoksesi alustan monipuolisuuden, lattiatilan käytön ja rainan suurimman leveyden.
- Nykyaikaisen painon arvioinnin on asetettava etusijalle prepress-integraatio ja automaattiset vaihdot raaka-ajan huippunopeuden sijaan todellisen ROI:n saavuttamiseksi.
- Toiminnallisen riskin vähentäminen edellyttää toimittajan mekaanisen rakenteen laadun (esim. servokäytöt vs. vaihteistokäyttöiset) ja asennuksen jälkeisen tukiinfrastruktuurin tarkastamista.
- Piilotetut kustannukset fleksopainatuksessa johtuvat usein rainan kireyden epäjohdonmukaisuudesta, huonosta kohdistuksesta kiihdytyksen aikana ja operaattorin taitojen puutteista alkupääoman sijaan.
Liiketoimintatapaus: tuotannon pullonkaulan kehystäminen
Puristimen päivitysten arviointi alkaa yleensä tunnistamalla ydinkitkakohdat tuotantokerroksessa. Vanhat puristimet kärsivät usein toistuvasta rekisteröinnistä. Tämä epävakaus synnyttää liikaa valmiita jätettä työpaikan vaihtamisen aikana. Vanhemmilla koneilla on myös vaikeuksia käsitellä erittäin venyviä kalvoja. Toiminta hidastuu väistämättä, kun käyttäjät eivät pysty ylläpitämään tasaista rainan kireyttä useiden tulostusasemien välillä. Sinun on poistettava nämä pullonkaulat suojataksesi voittomarginaalejasi.
Sinun on määriteltävä selkeät menestyskriteerit ennen uusien laitteiden arviointia. Onnistunut lehdistön toteutus lyhentää merkittävästi työpaikan vaihtoaikoja. Se varmistaa ennustettavan, toistettavan värisovituksen eri alustoille. Nykyaikaisissa kokoonpanoissa on myös saumaton integrointi olemassa oleviin prepress-työnkulkuihin. Operaattorit käyttävät vähemmän aikaa manuaalisten asetusten säätämiseen ja enemmän aikaa myytävien tuotteiden pyörittämiseen. Nämä tekijät yhdessä määräävät sijoituksen kokonaismenestyksen.
Taloudellinen arviointi edellyttää tarran alkuperäistä hintaa pidemmälle katsomista. Arvioimassa a Flexo Printing Machine sisältää käynnissä olevien käyttökustannusten analysoinnin. Sinun on otettava huomioon päivittäiset musteenkulutukset. Kehittyneiden kuivausmoduulien energiantarpeet vaikuttavat voimakkaasti sähkölaskuihin. Ylläpitoseisokit vähentävät suoraan laitoksesi tulot. Todellinen kannattavuus riippuu alkupääomainvestointien tasapainottamisesta näitä jatkuvia, monimutkaisia toimintakustannuksia vastaan.
Arkkitehtoninen erittely: Puristussuunnittelun sovittaminen tulostavoitteisiin
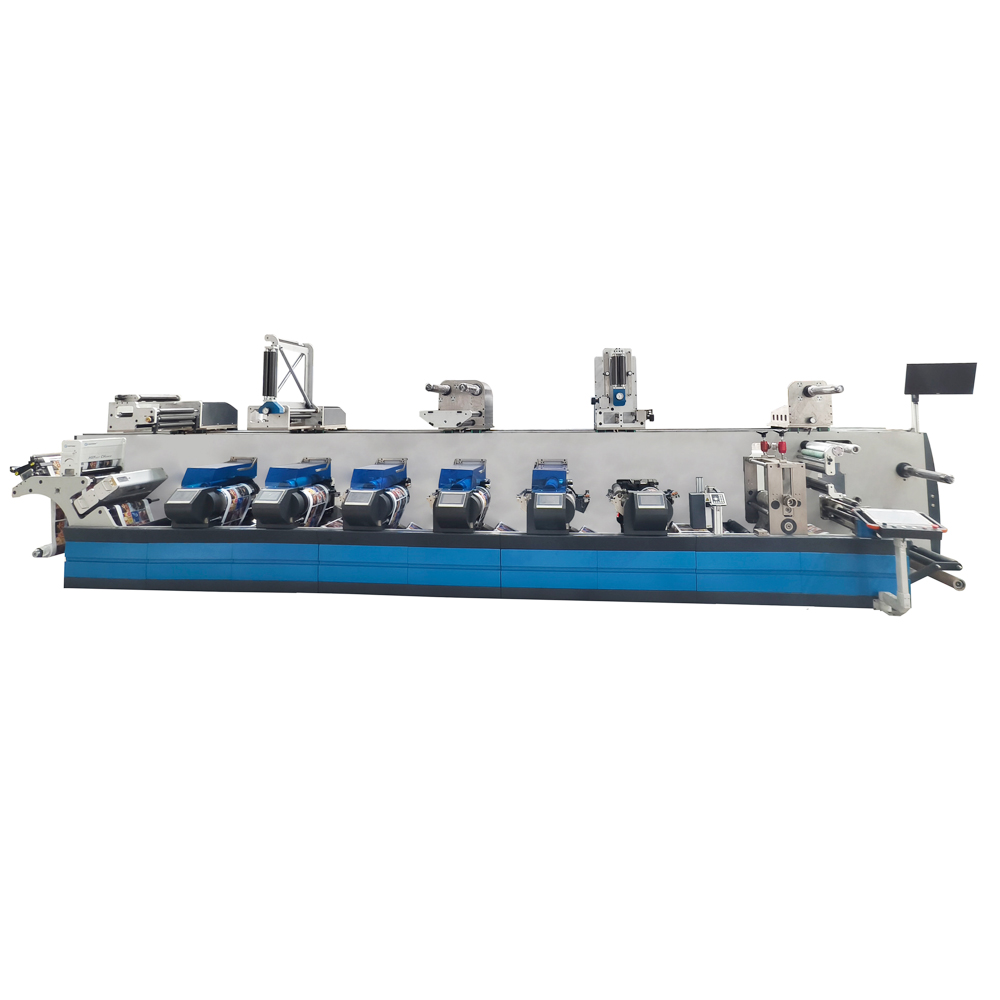
Puristinsuunnittelu sanelee pohjimmiltaan alustan monipuolisuuden. Se ohjaa lattiatilan käyttöä ja määrittää verkon suurimman leveyden. Tutkimme toimintalogiikkaa kolmen ensisijaisen arkkitehtuurin takana. Jokainen kokoonpano hallitsee radan jännitystä ja fyysistä jalanjälkeä eri tavalla.
Inline Flexo -painokone
Inline-kokoonpano käyttää vaakasuuntaista asettelua. Tämä muotoilu on erinomainen modulaarisuuden suhteen. Voit helposti lisätä peräkkäisiä inline-viimeistelyyksiköitä, kuten stanssaus-, lakkaus- ja laminointiasemat. Vaakasuuntainen rata helpottaa käyttäjän pääsyä yksittäisiin tulostusyksiköihin. The Inline Flexo Printing Machine tarjoaa selkeitä etuja räätälöityyn tarravalmistukseen.
Nämä koneet käsittelevät ensisijaisesti kapeita ja keskisuuria verkkosovelluksia. Ne sopivat erinomaisesti paineherkille tarroille, taitettaville laatikoille ja painaville kartongille. Paksut materiaalit kulkevat helposti suoran radan läpi. Tämä arkkitehtuuri vaatii kuitenkin huomattavaa lineaarista lattiatilaa. Verkkojännitteen hallinta pitkiä matkoja on monimutkainen. Erittäin venyvien kalvojen rekisteröiminen tulee usein ongelmalliseksi pitkillä vaakasuuntaisilla ajoilla.
Pinoa Flexo-painokone
Tässä arkkitehtuurissa on tulostuspakkausten pystysuora järjestely. Pystysuuntainen pinoaminen mahdollistaa erittäin kompaktin jalanjäljen. Jokainen painoasema toimii itsenäisesti. Käyttäjät voivat vaihtaa käyttämättömien kansien levyjä puristimen käydessä. Tilavaja tilat suosivat usein Pinoa Flexo-tulostuskone tehdaslattian tehokkuuden maksimoimiseksi.
Pinopuristimet toimivat poikkeuksellisen hyvin paksuilla alustoilla. Ne käsittelevät helposti useita verkkosovelluksia. Ne mahdollistavat myös kaksipuolisen tulostuksen yhdellä kertaa tehokkaasti. Valitettavasti ne tarjoavat huomattavia kompromisseja. Näet yleensä alhaisemman kohdistustarkkuuden joustavilla substraateilla verrattuna keskusjäljennysmalleihin. Ne toimivat myös tyypillisesti hitaammilla huippunopeuksilla.
Central Impression (CI) -puristimet (lyhyt konteksti)
Keskijäljennyspuristimessa käytetään yhtä suurta painatussylinteriä. Tämä massiivinen rumpu tukee alustaa jatkuvasti kaikilla ympäröivillä tulostusyksiköillä. Materiaali pysyy tiiviisti kiinnitettynä sylinteriin koko painoprosessin ajan. Tämä muotoilu käytännössä eliminoi rainan venytyksen väriasemien välillä.
CI-puristimet hallitsevat sovellutuksia, joissa käytetään erittäin venyviä materiaaleja. Ne ovat ehdoton standardi ohuille joustaville pakkauskalvoille. He hallitsevat virheettömästi laaja-alaisia verkkosovelluksia, jotka vaativat tarkan, mikroskooppisen rekisteröinnin. Ne vaativat suuremman alkuinvestoinnin, mutta tarjoavat vertaansa vailla olevan tarkkuuden herkissä muoveissa.
Kriittiset arviointimitat: Tuotantotulosten ominaisuudet
Mekaaniset tiedot vastaavat suoraan päivittäistä tuotantoa. Sinun on arvioitava sisäiset komponentit niiden kyvyn perusteella vähentää jätettä ja parantaa johdonmukaisuutta.
Vertaa perinteisiä mekaanisia vaihteistoja suoravetoiseen servomoottoritekniikkaan. Vanhat vaihdejärjestelmät kärsivät luonnostaan mekaanisesta välyksestä. Servot poistavat tämän välyksen kokonaan käyttämällä sylintereitä itsenäisesti. Ne mahdollistavat välittömät, automaattiset rekisteröintisäädöt. Tämä tarkkuus vähentää suoraan valmista jätettä. Operaattorit saavuttavat myyntikelpoisen värin murto-osassa aikaa.
Mekaaninen eheys määrittää tulostuslaadun suurilla nopeuksilla. Kehyksen jäykkyys estää tärinän siirtymisen tulostuslaitteille. Sinun on tarkastettava holkkijärjestelmien laatu sekä anilox- että levysylintereille. Huono tärinänvaimennus aiheuttaa pisteen vahvistusongelmia. Ylivoimainen rakennesuunnittelu takaa tulostuksen yhdenmukaisuuden maksiminopeuksilla, erityisesti monimutkaisissa 8 väritöissä.
Mustejärjestelmät vaativat huolellisen arvioinnin. Kammioiset kaavinteräjärjestelmät tarjoavat erinomaisen, suljetun musteen hallinnan avoimiin järjestelmiin verrattuna. Kuivausmoduulit vaativat myös intensiivistä tarkastelua. Sinun on sovitettava kuivaustekniikka substraatin erityisiin lämpörajoihin. Varmista, että energiankulutus on laitoksesi rajojen mukainen.
Kuivausteknologian vertailukaavio| Kuivaustekniikka | Paras alustat | Energiatehokkuus | Linjan nopeus Vaikutus |
|---|---|---|---|
| Kuumaa ilmaa | Paperi, kartonki, joustamattomat kalvot | Kohtalainen (suuri lämpöhäviö) | Vaatii pidempiä verkkopolkuja suurille nopeuksille |
| Infrapuna (IR) | Vesiohenteiset musteet, raskaat alustat | Keskitaso (kohdennettu lämmitys) | Tukee nopeaa kuivumista paksuilla materiaaleilla |
| Perinteinen UV | Muovit, kutisteholkit, etiketit | Matala (suuri virrankulutus) | Mahdollistaa erittäin suuret linjanopeudet välittömästi |
| LED-UV | Lämmönherkät kalvot, ohuet muovit | Korkea (pieni teho, välitön päälle/pois) | Maksimoi nopeudet ilman lämpövääristymiä |
Digitaalinen integrointi esipainosta painoon ei ole enää valinnaista. Arvioi koneen automaattiset pesuohjelmat. Tarkista vankat työmuistin palautustoiminnot. Arvioi yhteensopivuus alan standardien prepress-ohjelmistopakettien kanssa. Älykäs automaatio vähentää merkittävästi käyttäjän manuaalisia toimia. Tämä minimoi inhimilliset virheet ja nopeuttaa työnvaihtoa.
Käyttöönoton realiteetit ja toiminnalliset riskit
Painoteollisuudessa on tällä hetkellä kova pula operaattoritaidoista. Liian monimutkaisen koneen ostamiseen liittyy huomattava toiminnallinen riski. Tarvitset intuitiivisia Human-Machine Interface (HMI) -järjestelmiä tasoittaaksesi oppimiskäyrän. Myyjien koulutusohjelmat ovat yhtä tärkeitä kuin itse laitteisto. Edistyksellinen puristin tuottaa huonoja tuloksia, jos henkilökuntasi ei voi käyttää sitä luotettavasti.
Lattiatason ylläpitokipupisteet aiheuttavat toistuvia, suunnittelemattomia viivästyksiä. Operaattoreiden on hallittava näitä asioita ennakoivasti tuotannon ylläpitämiseksi.
- Monitor Anilox Roll Scoring: Tarkasta keraamiset pinnat päivittäin. Mustekammiossa oleva roska aiheuttaa nopeasti pysyviä naarmuja.
- Seuraa lääkärin terän kulumista: Vaihda terät ennen kuin ne hajoavat. Kuluneet terät vaarantavat musteen annostelun ja vaurioittavat kalliita anilox-rullia.
- Kalibroi verkon jännitysanturit: Suorita rutiinikireystarkistukset. Kalibroinnin ajautuminen johtaa virheelliseen kohdistukseen ja verkkokatkoihin.
- Suorita syväpuhdistussyklit: Standardoi päivittäiset pesut. Kuivunut muste heikentää kammion tiivisteitä ja aiheuttaa epäjohdonmukaista värinsiirtoa.
Piilotetut toteutusesteet yllättävät usein ostajat. Tilavalmius vaatii perusteellista valmistelua. Raskaat moniväripuristimet vaativat erityisiä rakenteellisia lattiavahvikkeita. Päivitettyjen LVI-järjestelmien on kestettävä lisääntyneet liuottimien ja VOC-uuttonopeudet. Suuritehoiset kuivausyksiköt, erityisesti perinteiset UV-järjestelmät, edellyttävät vahvaa sähköverkon vakautta. Sinun on valmisteltava fyysinen tehtaasi kauan ennen jakeluauton saapumista.
Logic ja Vendor Due Diligence -luettelo
Älä koskaan luota pelkästään toimittajan optimoimiin esittelytiedostoihin. Sinun pitäisi vaatia live-esityksiä. Tuo laitoksesi erityiset haastavat alustat. Tarjoa tyypillisiä, monimutkaisia työtiedostoja omalta prepress-osastoltasi. Nämä tosielämän testit paljastavat koneen todelliset ominaisuudet ja paljastavat mahdolliset jännitys- tai rekisteröintivirheet.
Käsittele myyjäsuhdetta pitkäaikaisena kumppanuutena. Palvelutasosopimuksilla (SLA) on valtava merkitys. Arvioi heidän paikallista palvelusuunnitteluverkostoaan. Tarkista niiden etädiagnostiikkaominaisuudet ohjelmistovikojen vianmäärityksen varalta. Tarkista varaosien keskimääräiset toimitusajat. Rikkinäinen hammaspyörä tai palanut servokäyttö maksaa tuhansia menetettyjä tuotantoa päivittäin, jos osat jäävät jumissa ulkomaille.
Skaalautuvuus pidentää puristimen kannattavaa käyttöikää. Modulaarisuuden ansiosta laitteet voivat kasvaa yrityksesi rinnalla.
- Tarkista edistyneiden UV- tai LED-UV-kovetusasemien jälkiasennusvaihtoehdot.
- Varmista yhteensopivuus tulevien automaattisten tarkastuskameroiden kanssa.
- Tarkista, tukeeko päärakennekehys lisävärien lisäämistä myöhemmin.
- Arvioi käyttömoottorien päivityksen toteutettavuus vaihtamatta koko yksikköä.
Johtopäätös
Uuden fleksopuristimen hankinta on perustavanlaatuinen investointi tuotannon ennustettavuuteen. Oikea arkkitehtuuri stabiloi tuotosi, minimoi hukan ja suojaa marginaalit. Sinun on ohitettava pinnalliset vaatimukset ja arvioitava mekaanisia todellisuutta.
- Perusta lopullinen päätöksesi mekaanisen luotettavuuden ja käyttäjän käytettävyyden tasapainoiseen matriisiin.
- Aseta etusijalle mitattavissa oleva vaihtojätteen vähentäminen sen sijaan, että keskittyisit tiukasti teoreettisiin enimmäisnopeuksiin.
- Tee yhteistyötä myyjien kanssa, jotka tarjoavat vankan asennuksen jälkeisen koulutuksen ja nopean varaosien saatavuuden.
- Varmista ennen käyttöönottoa, että laitoksesi infrastruktuuri kestää painon, tehon ja ilmanvaihdon vaatimukset.
FAQ
K: Mikä on käytännön ero rekisteröintitarkkuudessa upotetun ja pinoflexopainokoneen välillä?
V: Inline-puristimet hallitsevat rainan kireyttä pitkällä vaakasuoralla reitillä, mikä tekee laajennettavista kalvoista vaikeampaa rekisteröidä tarkasti. Pinopuristin käyttää pystysuoraa polkua ja säilyttää kompaktin jalanjäljen, mutta kamppailee silti venyvien alustojen kanssa CI-puristimiin verrattuna. Pinopuristimet ovat erinomaisia paksuissa materiaaleissa ja kaksipuolisessa tulostuksessa, kun taas inline-asetukset käsittelevät monimutkaisen peräkkäisen viimeistelyn paremmin.
K: Miten servokäyttötekniikka vaikuttaa sijoitetun pääoman tuottoprosenttiin lyhytaikaisissa fleksotöissä?
V: Servomoottorit käyttävät sylintereitä itsenäisesti eliminoiden perinteisen vaihteiston välyksen. Tämä tarkkuus mahdollistaa nopeat, automaattiset rekisteröintisäädöt. Saavutat myyntikelpoisen värin nopeammin, mikä vähentää huomattavasti valmiita jätettä. Lyhyillä matkoilla nämä säästetyt minuutit ja materiaalit yhdistyvät nopeasti, mikä lisää merkittävästi yleistä kannattavuuttasi.
K: Mitkä ovat 8-väristen fleksopuristimien tärkeimmät kunnossapidon pullonkaulat?
V: Tärkeimpiä pullonkauloja ovat anilox-rullien uurtaminen, nopea kaavinterän kuluminen ja intensiivinen mustekammion puhdistus. Käyttäjien on puhdistettava anilox-solut usein, jotta musteen siirtomäärät säilyvät oikein. Kuluneet kaavinterät heikentävät tulostuslaatua ja vaurioittavat rullia. Päivittäisten pesujaksojen standardointi auttaa vähentämään näitä aikaa vieviä viiveitä.
K: Kuinka pitkä on uuden fleksoasennuksen tyypillinen käyttöönotto- ja koulutusjakso?
V: Käyttöönotto kestää tyypillisesti neljästä kahdeksaan viikkoa. Kohteen valmistelu, mukaan lukien lattiavahvistukset ja sähköpäivitykset, tehdään etukäteen. Fyysinen asennus kestää noin kaksi viikkoa. Toimittajan johtama operaattorikoulutus ja koeajot kuluttavat vielä kaksi tai neljä viikkoa ennen kuin puristin saavuttaa luotettavan, täyden mittakaavan kaupallisen tuotannon.


